Spiegelnitriertechnologie


Bei der Spitzenfertigung ist das physische Design eines Vakuumofens nur die Hälfte der Geschichte. Der echte Unterscheidungsfaktor liegt in der Software, den Rezepten und den spezialisierten Prozesstechnologien, die in der Kammer laufen. Fortgeschrittene optische Formen, strukturierte Automobilpanels und Präzisionselektronikformwerkzeuge tolerieren keine traditionellen, aggressiven Oberflächenbehandlungen, die Mikrorauheit oder dimensionsbedingte Verformung verursachen.
Jiangsu Juchuang Automation Technology Co., Ltd. bietet ein Portfolio proprietärer, rezeptgesteuerter Spezieller Plasmaverstärkter Prozesstechnologien. Auf der Grundlage von mehr als zehn Jahren Forschung und Entwicklung in der Plasmaphysik ermöglichen diese spezialisierten Prozesse Fabriken, extremen Verschleißschutz zu erzielen, während sie spiegelglatte Oberflächenbeschichtungen und komplizierte Mikrotexturen bewahren.
1. Spiegelnitrierungstechnologie (Active Screen-Prozess)
Bei der traditionellen Ionen-Nitrierung wird das Werkstück direkt auf der Kathode platziert. Obwohl effektiv für Masseteile, bombardiert diese direkte Glimmentladung die Metalloberfläche mit hochenergetischen Ionen, was mikroskopische Zerstäubung verursacht. Dieser Prozess zerstört von Natur aus spiegelglatte Oberflächen und hinterlässt eine matte, gefrostete Oberfläche, die eine langsame, kostspielige Nachbehandlungspolitur erfordert.
Unsere charakteristische Spiegelnitrierungstechnologie umgeht diese Einschränkung vollständig. Der Prozess stellt die perfekte Fusion von Active Screen Plasma Nitriding (ASPN) und den Hochfrequenz-Impulsleistungssteuerungen von Juchuang dar.
Technisches Prinzip der Active Screen-Nitrierung:
Anstatt das Werkstück als Kathode zu behandeln, wird ein Hilfsmetallschirm (der Active Screen) um die Last herum platziert und mit dem negativen Potenzial verbunden. Die tatsächlichen Bauteile werden in einem schwebenden oder schwach kathodischen Zustand platziert.
Wenn die Leistung aktiviert wird, bildet sich die Glimmentladung ausschließlich auf dem Schirm, wodurch aktive Stickstoffionen und neutrale Radikale entstehen. Diese aktiven Partikel werden dann über die Vakuumgaszirkulation sanft auf die Werkstückoberfläche übertragen.
Kernprozessvorteile:
-
Erhaltung des Originalfinishs: Da es keine direkte kathodische Zerstäubung oder Ionenbeschuss auf dem Werkstück gibt, werden der ursprüngliche hochglänzende Glanz oder die komplizierten Lederkorntexturen der Form 100% bewahrt. Es ist keine manuelle Politur oder Dimensionskorrektur nach der Behandlung erforderlich.
-
Null Risiko von Lichtbögen: Die Hochfrequenz-Impulsleistungsversorgung überwacht die Kammer mit einer Abtastrate von 100 MHz. Indem das aktive Glimmen auf dem Schirm gehalten wird, wird das Risiko lokalisierter Lichtbögen, die empfindliche Formkanten treffen und pitten, vollständig beseitigt, um hochwertige Bauteile zu schützen.
-
Extreme Oberflächenhärte: Der diffundierte Stickstofffall erreicht eine Oberflächenhärte von bis zu HV 900 (HRC 67). Dies schafft eine hoch verschleißfeste, hochermüdungsbeständige Grundlage tief unter der Stahloberfläche.
Hauptanwendungsbereiche:
-
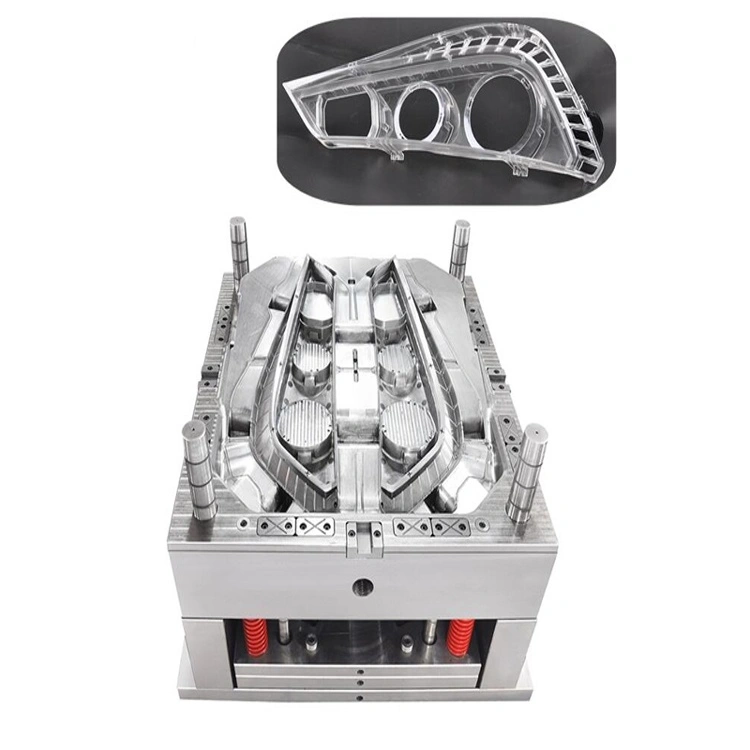
AutomobilScheinwerferformen: Sicheres Härten komplexer, mehrhohlraumiger Scheinwerferreflektorformen, während optische Spiegeloberflächen makellos bleiben.
-
Formen für Außenhüllen von Weißwaren: Bewahrung von hoch polierten Oberflächen auf großen Spritzgussformen für Haushaltsgeräte.
-
Premium 3C-Produktgehäuseformen: Härten von hochpräzisen Formen für Smartphones, Laptops und Tabletgehäuse.
-
Kosmetikverpackungsformen: Sicherstellung schneller Freigabe und sauberer, hochglänzender Oberflächen auf Formwerkzeugen für Kosmetikbehälter.
2. Fortgeschrittene Multi-Prozess-Verbundbeschichtungsrezepte
Über die Nitrierung hinaus hat Juchuang eine Bibliothek von sieben spezialisierten, leistungsstarken PVD- und PACVD-Verbundbeschichtungsrezepten entwickelt. Diese Formeln ermöglichen Herstellern, ihre Oberflächeneigenschaften an spezifische thermische und mechanische Belastungen anzupassen:
Juchuang-Verbundbeschichtungsrezepte:
-
E-CRN (Chromnitrid)
-
Zusammensetzung: CrN
-
Oberflächenhärte: 2200 HV
-
Prozesstemperatur: < 500°C
-
Beste Anwendungen: Stanz-, Blanking- und Feinblankwerkzeuge; Aluminiumdruckgussformen, die außergewöhnlichen Stoß- und Korrosionsschutz erfordern.
-
-
E-TIC (Titaniumcarbid)
-
Zusammensetzung: TiC
-
Oberflächenhärte: 3300 HV
-
Prozesstemperatur: < 500°C
-
Beste Anwendungen: Schwere Blechumformung, Biegen und Flanschen von Werkzeugen zur Verarbeitung von Kohlenstoffstählen.
-
-
E-CRCN (Chromcarbonitrid)
-
Zusammensetzung: CrCN
-
Oberflächenhärte: 2800 HV
-
Prozesstemperatur: < 500°C
-
Beste Anwendungen: Hochvolumen-Tiefziehoperationen, bei denen ein glatter, unbeschränkter Blechfluss entscheidend ist, um Risse zu vermeiden.
-
-
E-ALCRN (Aluminiumchromnitrid)
-
Zusammensetzung: AlCrN
-
Oberflächenhärte: 3300 HV
-
Prozesstemperatur: < 500°C
-
Beste Anwendungen: Hochleistungs-Tiefziehen und Umformung von fortschrittlichen hochfesten Stählen (AHSS), die eine ausgezeichnete Hochtemperaturoxidationsbeständigkeit bieten.
-
-
E-TICN (Titaniumcarbonitrid)
-
Zusammensetzung: TiCN
-
Oberflächenhärte: 3000 HV
-
Prozesstemperatur: < 500°C
-
Beste Anwendungen: Umformung und Tiefziehen von Edelstahl und hochfesten Stählen, um extremen Adhäsionsverschleiß und kaltes Verschweißen von Materialien zu verhindern.
-
-
E-DLC (Diamantähnlicher Kohlenstoff)
-
Zusammensetzung: a-C:H
-
Oberflächenhärte: 1500 HV
-
Prozesstemperatur: 250°C
-
Beste Anwendungen: Stanzformen für Aluminium und Nichteisenlegierungen; Gleitkerne, Auswerfer und Stifte in Kunststoff- oder Gummiformen, die trockene, flüssigkeitsfreie Schmierung erfordern.
-
-
E-CRN(DLC) (Duplex Chrome-DLC)
-
Zusammensetzung: CrN + DLC-Schicht
-
Oberflächenhärte: 2300 HV
-
Prozesstemperatur: 170°C bis 400°C
-
Beste Anwendungen: Schneidwerkzeuge für weiche, klebrige Materialien (wie Aluminium- oder Kupferlegierungen) und Präzisionsmechanische Verbindungen, die sowohl hohe Härte als auch reibungsarme Gleitung erfordern.
-
Empfohlene Produkte
Ein produkt empfehlen


