Pulsed Plasma Nitriertechnologie & Ausrüstung


Technische Übersicht über gepulstes Plasmanitrieren (Ionennitrieren)
In der modernen hochpräzisen Fertigung unterliegen mechanische Bauteile starker Abnutzung, hohen Ermüdungszyklen und korrosiven Umgebungen. Standardwärmebehandlungen reichen oft nicht aus, da ihre hohen Betriebstemperaturen Präzisionsteile verformen.
Um diese Herausforderungen zu meistern, bietet die Jiangsu 聚创 Automation Technology Co., Ltd. state-of-the-art Technologie und Ausrüstung für gepulstes Plasmanitrieren (Ionennitrieren) an. Diese fortschrittliche Vakuum-Oberflächenbehandlung nutzt eine elektrische Glimmentladung, um aktive Stickstoffatome direkt in die äußere Schicht des Metalls einzubringen. Sie erzeugt eine extrem harte, abriebfeste Oberfläche, während der Kern des Teils zäh und flexibel bleibt, und bietet unvergleichliche Dimensionsstabilität.
Kernbetriebsvorteile
Im Gegensatz zu herkömmlichem Gasnitrieren oder hochgiftigen flüssigen Salzbadtreatments bieten die gepulsten Plasmanitriersysteme von Juchuang klare technische und wirtschaftliche Vorteile:
-
Keine thermische Verformung: Bei niedrigen Temperaturen von 300°C bis 550°C betrieben, verhindert unser Prozess, dass präzisionsbearbeitete Teile verziehen, biegen oder ihre Größe ändern. Dies beseitigt vollständig die Notwendigkeit von kostspieliger Nachbearbeitung oder Schleifen.
-
Vollständig steuerbare Fallchemie: Betreiber können das Wachstum der Verbindungszone (bekannt als "Weißschicht") präzise steuern. Diese Flexibilität verhindert Oberflächensprödigkeit und gewährleistet excellenten Abriebwiderstand unter starken Stößen.
-
30% bis 60% schnellere Zyklen: Das hochenergetische ionisierte Gasfeld beschleunigt die Diffusion von Stickstoff auf atomarer Ebene. Dies verkürzt die Prozesszeiten signifikant, reduziert den Energieverbrauch und erhöht die tägliche Ausbringung Ihrer Werkstatt.
-
Umweltfreundliche und saubere Produktion: Die Behandlung erfolgt in einer vollständig abgedichteten Vakuumkammer unter Verwendung nur harmloser Stickstoff (N₂) und Wasserstoff (H₂) Gase. Es entstehen keine giftigen Flüssigkeiten, kein gefährlicher Abfall und sichere Arbeitsbedingungen.
Technische Spezifikationen und Parameter
Jedes System wird mit hochpräziser Hardware konstruiert, um identische, wiederholbare Ergebnisse für jede einzelne Produktionslauf zu garantieren. Unten sind die kopiersicheren technischen Spezifikationen unserer Standardausrüstung:
|
Technische Metrik |
Spezifikation & Kontrollbereich |
|---|---|
|
Arbeitsvakuumbereich |
10 Pa bis 1000 Pa (Sichert einen hochstabilen Plasmaglimm) |
|
Ultimatives Basisvakuum |
0,01 Pa (1 x 10^-2 Pa) (Garantiert eine sauerstofffreie Zone) |
|
Netzteilssystem |
Hochfrequentes gepulstes Gleichstrom (PDC) |
|
Pulsfrequenzbereich |
1 kHz bis 20 kHz |
|
Betriebstemperatur |
350°C bis 580°C |
|
Temperaturuniformität |
±5°C (Auf der gesamten Heizzone aufrechterhalten) |
|
Temperatursensortyp |
Flexible Thermoelement-Sensoren, die direkt Werkstücke messen |
|
Erreichbare Oberflächenhärte |
650 HV bis 1200 HV (Abhängig vom Basislegierungsstahl) |
|
Nitrierungsdiffusionstiefe |
5 μm bis 1000 μm (Vollständig über PLC-Parameter einstellbar) |
|
Mikrostrukturqualität |
Extrem dichte Verbindungszone ohne Porosität oder Risse |
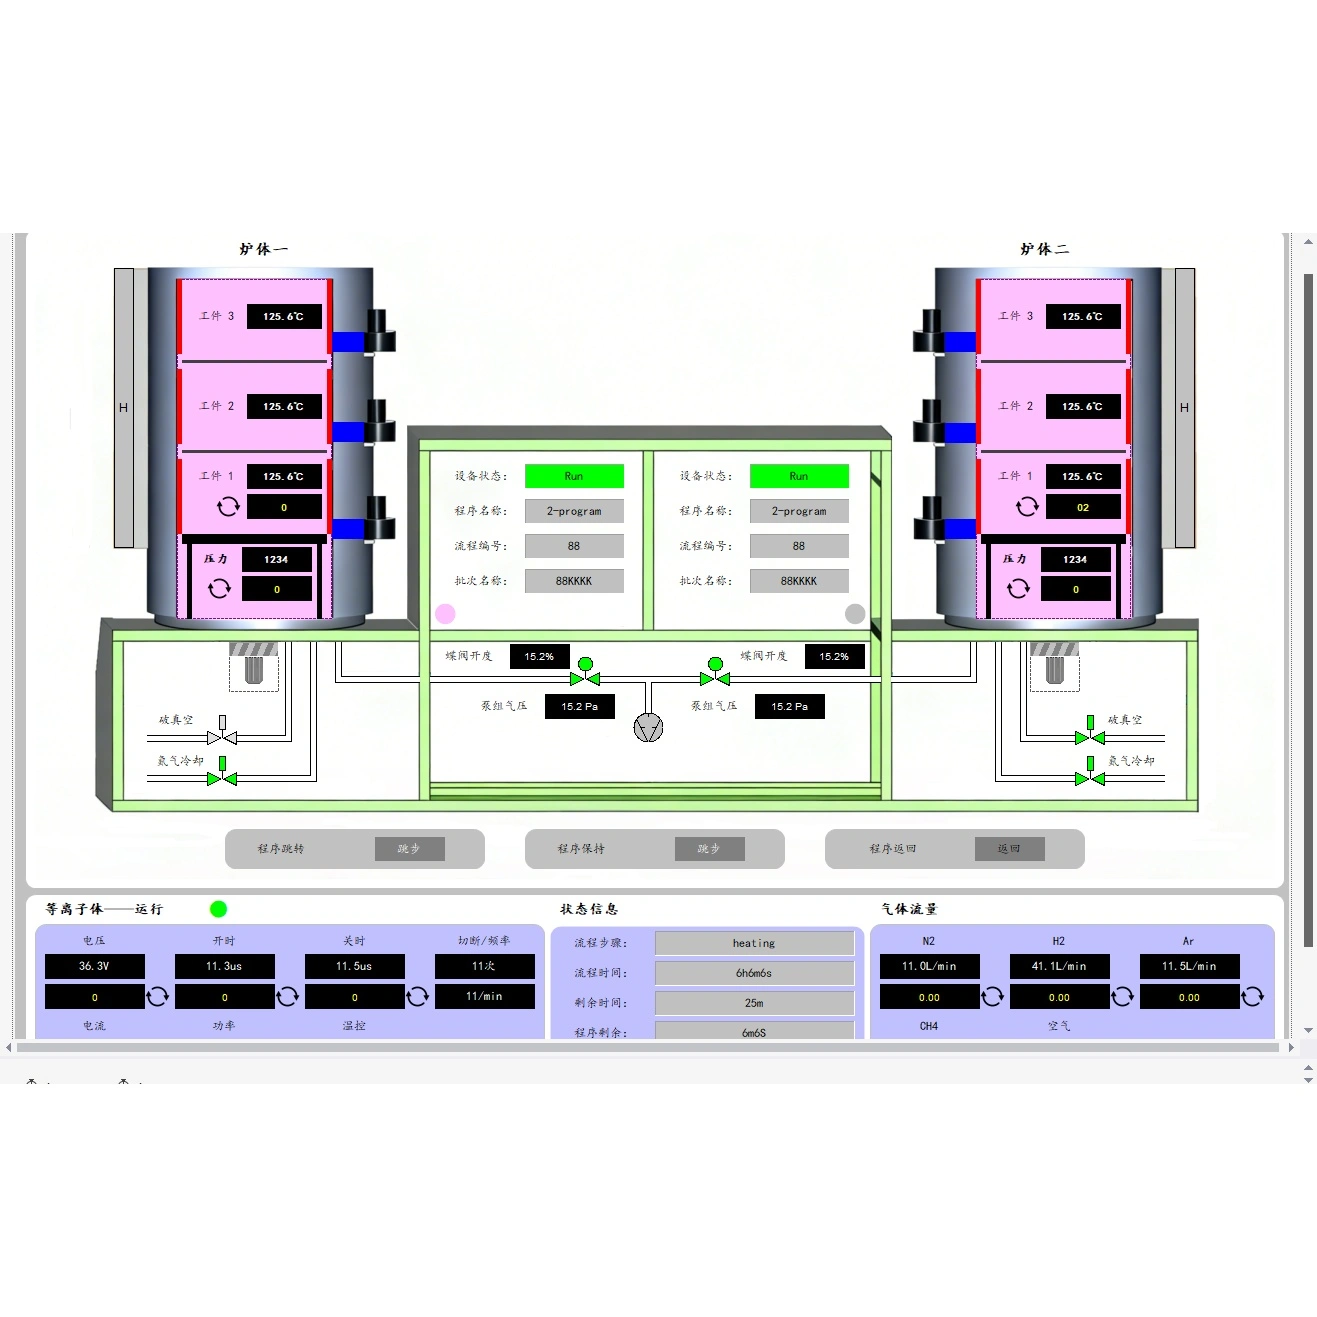
Der gesamte Prozess wird von einem integrierten PLC- und Industriepc-Steuersystem verwaltet. Dieses digitale Gehirn verfolgt alle physikalischen Kurven in Echtzeit und liefert eine vollständige geschlossene Schleifensteuerung über Gasflussraten, Spannung und Heizschleifen, um absolute Chargenkonstanz zu gewährleisten.
Standardisierter 5-Schritt-Betriebsprozess
Um eine makellose Oberflächenfinish zu erzielen, ist ein systematisches, automatisches Arbeitsablauf erforderlich. Unsere Ausrüstung führt jeden Zyklus durch fünf hochkontrollierte Schritte:
-
Vorbereitung und Beladung: Bauteile werden gründlich gereinigt und getrocknet, um Oberflächenfett, Öle und Oxidschichten zu entfernen. Sie werden auf maßgefertigten, hochtemperaturbeständigen Einspannungen platziert, um eine gleichmäßige Verteilung im Ofen zu gewährleisten.
-
Vakuumpurge: Die Ofenkammer wird abgedichtet. Ein hochkapazitives Vakuumpaket (mit mechanischen und Roots-Pumpensätzen) zieht den inneren Druck schnell auf weniger als 10 Pa herunter, um alle Luft und Feuchtigkeit zu entfernen.
-
Gas Einführung & Glimminitialisierung: Das System speist ein präzises Verhältnis von Stickstoff (N₂) und Wasserstoff (H₂) Gas in die Kammer. Die Anwendung einer hohen gepulsten Gleichspannung initiiert eine gleichmäßige, tiefviolette ionisierte Plasmawolke, die jedes Werkstück vollständig umhüllt, sogar in engen Kanälen oder blinden Löchern.
-
Heizung & Nitrierungsdiffusion: Hochenergetische Stickstoffionen bombardieren die Oberfläche der Werkstücke, erzeugen gleichmäßige Wärme und starten die chemische Diffusion. Aktive Stickstoffatome dringen tief in die Stahlmatrix ein und bilden eine zähe, abriebfeste Verbindungszone.
-
Kühlung & Teilentladung: Sobald der Prozess abgeschlossen ist, wird die Stromversorgung abgeschaltet und der Gasfluss gestoppt. Der Ofen kühlt sich durch aktive Gaszirkulation. Sobald die Temperatur unter den sicheren Schwellenwert von 150°C fällt, öffnet der Bediener den Ofen, um die fertigen Teile abzuholen.
Hohe Integritäts-Systemarchitektur
Unsere gepulsten Plasmanitriersysteme bestehen aus sechs hochintegrierten, industriellen Funktionsmodulen:
-
Vakuumkammer: Gebaut mit einer Premium-Heißwandstruktur, die hohe Vakuumintegrität, elektrische Abschirmung und hervorragende thermische Isolierung bietet.
-
Vakuumerfassungssystem: Besteht aus leistungsstarken mechanischen und Roots-Pumpen, um schnell saubere Verarbeitungsbedingungen zu schaffen.
-
Gassteuersystem: Verfügt über hochpräzise Massenflussregler (MFCs), um Prozessgasverhältnisse mit Flussratengenauigkeit zu verwalten.
-
Gepulstes Gleichstromnetzteil: Ein proprietärer hochfrequenter Pulsgenerator, der aufgebaut ist, um Lichtbogenentladungen zu unterdrücken und zu verhindern, dass Werkstücke Kantenverbrennungen erleiden.
-
Geschlossene Schleifen-Thermische Steuerung: Heizelemente und Thermoelement-Rückkopplungsschleifen arbeiten zusammen, um Temperaturen über die gesamte Heizzone zu verwalten.
-
Intelligentes PLC & HMI-Monitoringsystem: Ein smartes Steuerzentrum, das Benutzerrezepte speichert, Echtzeitparameter anzeigt und Prozessdaten automatisch protokolliert.
Empfohlene Produkte
Ein produkt empfehlen


