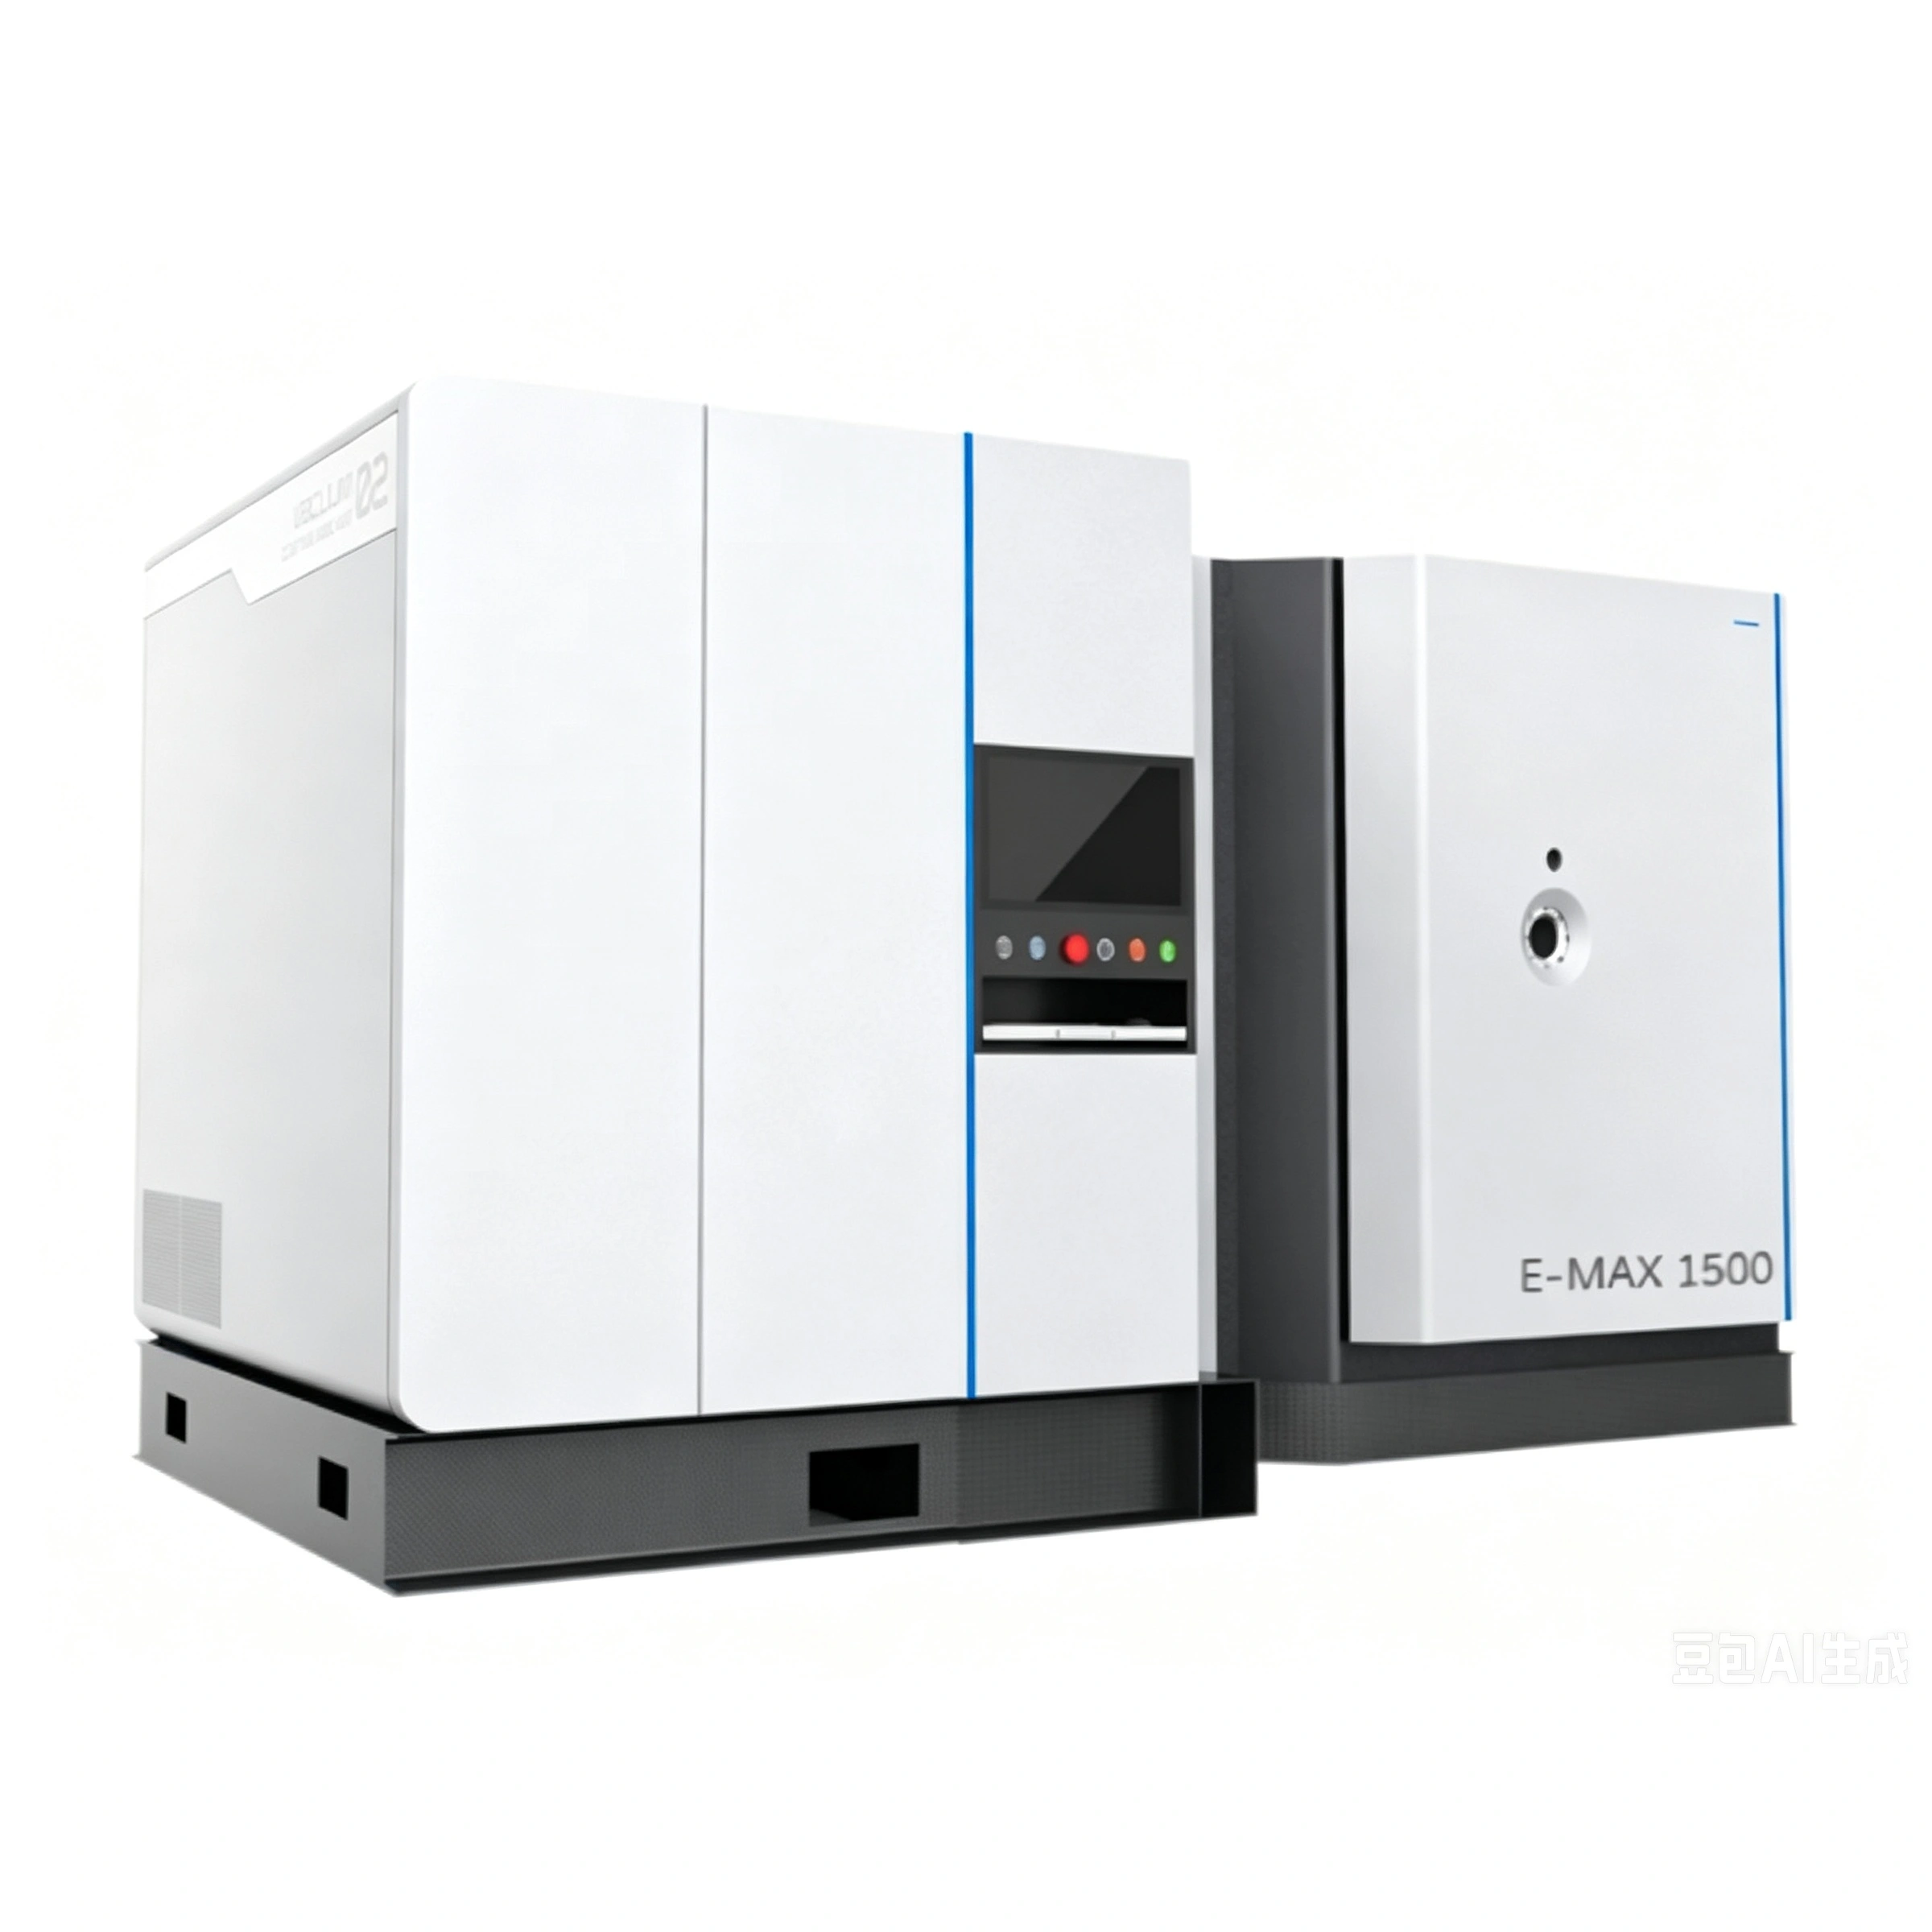
E-MAX+ Duplex Coating Equipment


Bei der hochbeanspruchten Metallumformung, der schweren Stanzung und der fortschrittlichen Zerspanung versagen herkömmliche Oberflächenbeschichtungen oft unter extremen Belastungen. Während traditionelle Physical Vapor Deposition (PVD)-Hartfilme eine ausgezeichnete Oberflächenhärte bieten, leiden sie unter einer kritischen Schwachstelle, die als "Eierschaleneffekt" bekannt ist. Wenn eine ultraharde aber dünne PVD-Beschichtung direkt auf ein weicheres Stahlsubstrat aufgebracht wird, verformen starke lokale Kräfte das darunterliegende Grundmetall. Dies führt dazu, dass die oberste Beschichtung reißt, abplatzt und abblättert wie dünnes Eis über Schlamm, wodurch das Werkzeug unbrauchbar wird.
Um diesen Kernversagenspunkt zu beseitigen, hat die Jiangsu 聚创 Automation Technology Co., Ltd. die E-MAX+ Integrated Duplex Composite Coating Equipment entwickelt. Dieses Flaggschiffsystem stellt einen großen Sprung nach vorne in der Vakuumoberflächentechnik dar, indem es hochfrequente gepulste Plasmanitrierung und hochleistungsfähige PVD/PACVD-Abscheidung in einen einzigen, kontinuierlichen, in-situ-Prozesskreislauf integriert.
1. Die Synergietaktik: "Zuerst Nitrieren, dann Beschichten"
Das E-MAX+-System nutzt einen revolutionären "1 + 1 > 2"-Duplexmechanismus, der darauf ausgelegt ist, Spannungskonzentrationen an der Film-Substrat-Grenzfläche zu lösen. Das System umgeht die Versagen gewöhnlicher Einzelschichtbeschichtungen vollständig, indem es eine Gradientenstützstruktur aufbaut:
-
Phase I: Substratmodifikation (gepulste Plasmanitrierung): Das System behandelt das Stahlwerkstück zunächst mit E-MAX-hochfrequenter gepulster Plasmanitrierung. Dieser Prozess diffundiert aktive Stickstoffatome tief in die Stahlmatrix und baut eine zähe, gradientenförmige Übergangszone mit einer Oberflächenhärte von etwa 900 HV auf.
-
Phase II: In-Situ-Abscheidung (PVD/PACVD-Beschichtung): Unmittelbar nach der Nitrierung legt das System eine dichte, ultraharde PVD-Beschichtung (z. B. E-PAC oder E-ACT) auf die modifizierte Oberfläche auf, die Härten von 2000 bis 3500 HV erreicht.
Indem ein starkes, lasttragendes "Fundament" im Stahl aufgebaut wird, bevor die ultraharde "Festung" oben konstruiert wird, stellt das E-MAX+-System sicher, dass das Grundmetall eine starre Unterstützung bietet, um Risse im dünnen Film unter schweren industriellen Belastungen zu verhindern.
2. Mikrostrukturelle Analyse der E-MAX+-Sandwichschicht
Die herausragende Leistung der E-MAX+-Verbundbeschichtung liegt in ihrer glatt übergehenden metallurgischen Struktur. Die resultierende Schutzbarriere ist in drei unterschiedliche, hochintegrierte Zonen unterteilt:
-
Die äußere Oberflächenschicht (PVD-Ultrahartbeschichtung): Mit einer Dicke von 2 bis 10 Mikrometern (μm) und einer Oberflächenhärte von 2000 bis 3500 HV. Dieser unglaublich dichte, glatte Film bietet eine glasglatte Oberflächenfinish, extreme Verschleißbeständigkeit und einen sehr niedrigen Reibungskoeffizienten.
-
Die mittlere Übergangszone (Nitrierungsdiffusionsschicht): Erreicht eine Tiefe von 80 bis 150 Mikrometern (μm), je nach Stahllegierung. Die Härte dieser Zone übergeht glatt von 900 HV auf die native Härte des Grundstahls (typischerweise um 550 HV). Diese Gradientenlayout eliminiert die plötzliche Grenzspannung, die normalerweise Filmablösung verursacht.
-
Die Basisschicht (Originalwerkstücksubstrat): Beibehält ihre ursprüngliche hohe Zähigkeit und gesamte mechanische Elastizität und fungiert als strukturelle Unterstützung für das gesamte System.
Der Hauptvorteil dieses mehrschichtigen Layouts ist eine massive Steigerung der strukturellen Tragfähigkeit. Der harte Nitrierschicht absorbiert hohe Druckspannungen und verhindert, dass das Werkstück eingedellt wird, während die äußere PVD-Schicht Mikroabrasion stoppt. Darüber hinaus neutralisieren die während der Nitrierung eingebrachten Druckspannungen zyklische Zugbelastungen, erhöhen die Ermüdungsbeständigkeit erheblich und verhindern Mikrorisse und Materialhaftung.
3. Hochfrequente gepulste Leistung: Warum E-MAX+ den Markt führt
Die physikalische Technik hinter dem E-MAX+-System setzt einen neuen Standard für moderne Oberflächenbehandlung. Unsere hochfrequente gepulste Leistungsaufstellung übertrifft traditionelle Methoden in allen Leistungskennwerten:
-
E-MAX+ (gepulste Duplex-Integration): Sowohl die Nitrierungs- als auch die PVD-Stufen nutzen proprietäre hochfrequente gepulste Stromgeneratoren. Diese hochenergetische Stromquelle liefert außergewöhnlich hohe Gasionisierungsraten, eine tiefe Plasmabedeckung inside komplexer Geometrien und eine überlegene Reinigung. Das Ergebnis ist unübertroffene Filmdichte, gleichmäßige Dicke und ein spiegelglatter Oberflächenfinish.
-
Traditionelle Duplex-Systeme: Verlassen sich auf standardmäßige, niedrig effiziente Gleichstromnetzteile. Diese älteren Systeme leiden unter niedrigen Ionisierungsraten, langen Verarbeitungszyklen und sind sehr anfällig für Lichtbogenentladungsdefekte (Lichtbogenverbrennungen) an empfindlichen Formkanten, was zu schwacher Beschichtungsadhäsion führt.
-
TD-Diffusionsbehandlungen (Thermische Diffusion): Hängen rein von Hochtemperatur-Salzbadreaktionen ab. TD-Prozesse sind nicht umweltfreundlich, emittieren gefährliche Abfälle, zerstören die Oberflächenrauheit und können nur 2 bis 3 Mal auf ein Werkstück wiederholt werden, bevor der Grundstahl strukturelle thermische Schäden erleidet.
4. In-Situ-Verbundverarbeitung: Eliminierung von Luftkontamination
Ein großer technischer Vorteil der E-MAX+-Ausstattung ist ihre in-situ-kontinuierliche Ausführungskapazität.
Bei der traditionellen Duplex-Beschichtung müssen Werkstücke in einem Ofen nitriert, abgekühlt, entladen, zur Entfernung von Rückständen gewaschen und dann in eine separate PVD-Maschine geladen werden. Während dieses Transports wird der frisch nitrierte Stahl atmosphärischem Sauerstoff, Feuchtigkeit und mikroskopischem Staub ausgesetzt, wodurch ein dünner passiver Oxidfilm entsteht, der die Adhäsion der nachfolgenden PVD-Schicht stark schwächt.
Das E-MAX+-System führt sowohl die Nitrierung als auch die PVD-Beschichtung in einem einzelnen, kontinuierlichen Vakuumzyklus in der gleichen Kammer durch. Sobald die Vakuumpumpen die Kammer evakuieren, werden die Werkstücke nicht der Atmosphäre ausgesetzt, bis der gesamte Verbundprozess abgeschlossen ist. Dieser in-situ-Workflow stellt sicher, dass der PVD-Film mit der darunterliegenden Nitrierungszone auf atomarer Ebene bindet, was die stärkste Adhäsionsbindung bietet, die in der modernen Materialwissenschaft möglich ist.
5. Gerätespezifikationen & Konfigurationsmatrix
Die physische Fußabdruck der E-MAX+-Maschine, dargestellt im Systemlayoutprofil in image_ffe59f.png, ist für die schwere industrielle Produktion gebaut. Sie integriert hochpräzise Massenflussregler, automatisierte Kammerhebesysteme und die fortschrittliche DLV-Control-Software von Juchuang:
|
Leistungskennwert / Parameter |
Technische Spezifikation & Kontrollbereich |
|---|---|
|
Effektive Vakuumkammergröße |
Durchmesser von 1200 mm und Höhe von 1500 mm (geräumige vertikale Hülle) |
|
Maximale Ladekapazität |
Bis zu 3000 kg (gestützt auf einem schweren Drehkarussell) |
|
Systemleistungsausgabe |
150 kW (kontinuierliche hocheffiziente Betriebsleistung) |
|
Pulsfrequenzbereich |
10 kHz (unterdrückt Lichtbogenentladungen und garantiert Plasmastabilität) |
|
Betriebstemperatur |
350 bis 580 Grad Celsius (Niedertemperaturverarbeitung verhindert Verzug) |
|
Steuerungssysteminterface |
Intelligente PLC gekoppelt mit einem HMI-Touchpanel, das künstlich intelligente Steuerkurven ausführt |
6. Hauptindustrielle Anwendungsbereiche
Das E-MAX+-Verbundbeschichtungssystem ist die Premiumwahl für Hochvolumenfertigungsanlagen und Werkstätten, die hochwertige Metallkomponenten verarbeiten:
-
Hochfest-Stanz- & Biegewerkzeuge: Verhindert Oberflächenverformung und adhäsiven Verschleiß an Metallstanz-, Ziehen- und Umformwerkzeugen, die hochfeste niedriglegierte (HSLA)-Stähle verarbeiten.
-
Aluminium- & Zink-Druckgussformen: Schützt Kernstifte, Gießer und Hohlräume vor thermischer Ermüdungsrissbildung (Heat Checking) und Erosion durch geschmolzenen Metallfluss.
-
Präzisionskunststoff- & Spritzgussformen: Bewahrt spiegelpolierte Finishes und texturierte Details auf Formkernen, erleichtert das einfache Lösen von Teilen ohne Bedarf an giftigen flüssigen Trennsprays.
-
Kritische Gleitmechanismen: Minimiert Reibung, Verschleiß und Kontaktspannung an schweren Motorventiltrieben, Hydraulikventilen, Pumpenkolben und Präzisionsgetrieberädern.
Empfohlene Produkte
Ein produkt empfehlen


